丰田生产现场管理方式——物流物料看板拉动
在当今竞争激烈的制造业环境中,丰田生产系统(TPS)一直被全球企业视为精益生产的标杆。其核心目标在于彻底消除浪费、提升效率并保证准时化生产(JIT)。而在这一庞大体系中,物流物料看板拉动(Kanban Pull System)扮演着举足轻重的角色。本文将深入探讨这一管理方式的内涵、运作机制及其对企业管理中心的启示。
一、什么是看板拉动?
看板(Kanban)在日语中意为“信号卡”或“可视记录”。在丰田生产现场,看板是一种传递生产或搬运指令的工具。传统的“推动式”生产是根据预测提前制造,容易导致库存积压;而“拉动式”生产则是后工序在需要时,向前工序领取所需数量的零部件,前工序只补充被取走的部分。这种由下游需求驱动上游供应的模式,就是看板拉动。
具体来说,看板通常包含以下信息:零件编号、名称、数量、存放位置、前后工序名称等。当后工序消耗完一箱物料后,看板会被送回前工序,前工序据此立即生产或补充一箱。如此循环,形成了一个自动平衡的物流闭环。
二、丰田物流物料看板拉动的运作机制
丰田的看板拉动系统在物流物料领域体现得尤为精妙。它不仅涉及厂内物料流动,还延伸至外部供应商,形成多层次拉动网络。
- 厂内看板拉动:在总装线旁,每个工位都设有物料存放区。当作业员从容器中取用零件时,会同时取出放在容器中的看板卡,并将其放入指定的看板收集箱。物流人员定时回收这些看板,按照看板指示去前工序(如冲压、焊接车间)或中央物料超市领取相应数量的物料,并附带新的看板。前工序则根据收到的看板,开始生产被取走的量。这就实现了“只在需要的时候,按需要的量,生产所需的产品”。
- 外协看板拉动:对于外部供应商,丰田采用外协看板。当厂内物料超市的库存低于设定水平时,看板会被发送给供应商。供应商同样按看板数量和时间要求,将零件送达丰田指定的接收点。通过这种拉动,供应商的库存和送货批次都得到了精准控制,避免了牛鞭效应。
- 看板数量计算:看板并非随意设定,丰田采用科学的公式计算所需看板数量:看板数量 = (每日需求量 × 补充周期)/ 标准容器容量 + 安全库存。这确保了拉动过程中既有缓冲,又不过量。
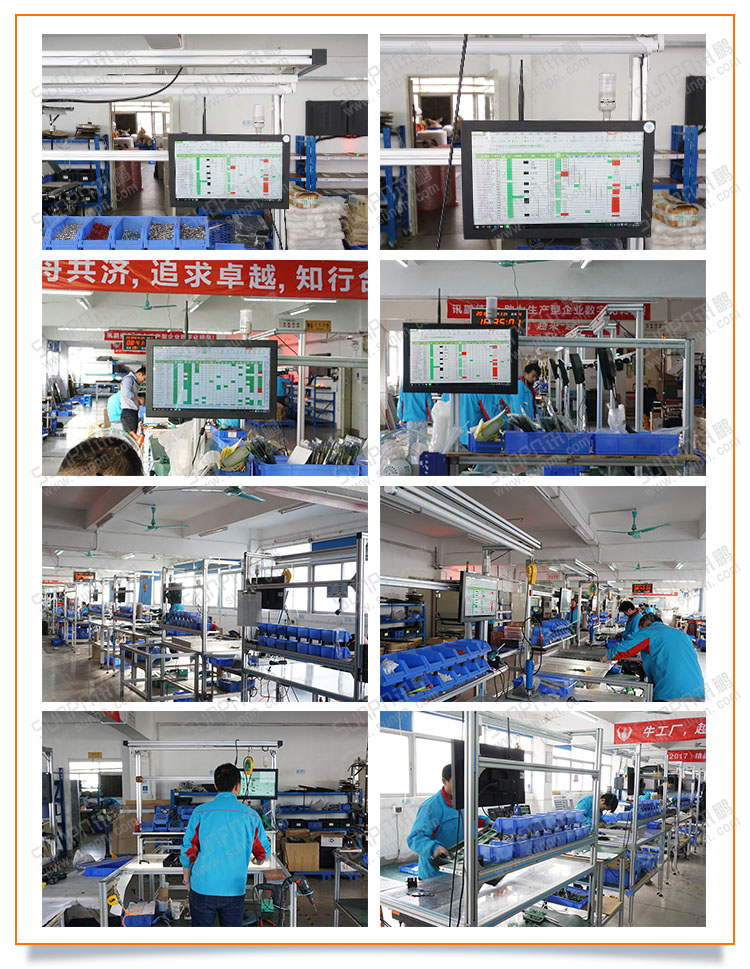
- 可视化管理:看板本身就是一种可视化管理工具。通过看板的数量和流动状态,管理者可以一眼看出生产进度、库存水平和异常情况(如看板堆积表示前工序能力不足,看板短缺则表示物料短缺风险)。这为现场改善提供了明确方向。
三、对企业管理中心的启示
丰田的看板拉动不仅仅是一种现场物流技术,更是一种管理哲学。对于企业管理中心而言,可以从中汲取以下几点:
- 以需求为导向:摒弃推动式计划,转为客户拉动。管理中心应建立快速响应机制,让信息和物料从市场端反向拉动整个供应链。
- 消除信息孤岛:看板的本质是信息流与物流的同步。管理中心需要打通各部门之间的信息壁垒,确保销售、计划、采购、生产共享同一套拉动信号。
- 授权与信任:看板拉动系统的顺畅运行依赖现场员工的自主判断和及时行动。管理中心应下放适当决策权,鼓励员工主动发出看板、解决问题,而不是等待上级指令。
- 持续改进:看板数量不是固定不变的。随着流程优化和浪费减少,看板数量应逐步降低,以暴露潜在问题并进一步改善。管理中心应将看板作为持续改进的载体,而非一劳永逸的模板。
- 数字化融合:在信息技术高速发展的今天,传统纸质看板可升级为电子看板(e-Kanban),与企业资源计划(ERP)系统集成,实现更实时、更精准的拉动。管理中心应积极拥抱数字化,但不忘拉动式思维的核心逻辑。
###
丰田生产现场的物流物料看板拉动,是准时化生产的神经中枢。它以简单的卡片和规则,驱动了复杂的制造与供应网络高效运转。对于任何希望提升运营效率的企业管理中心而言,深入理解并因地制宜地应用看板拉动方法,都将带来库存降低、周期缩短、响应加快的显著收益。更重要的是,它传递了一种“由外而内、由需定供”的管理智慧,值得每一位管理者反复品味。
如若转载,请注明出处:http://www.qingbaozhang.com/product/5.html
更新时间:2026-10-26 12:25:22